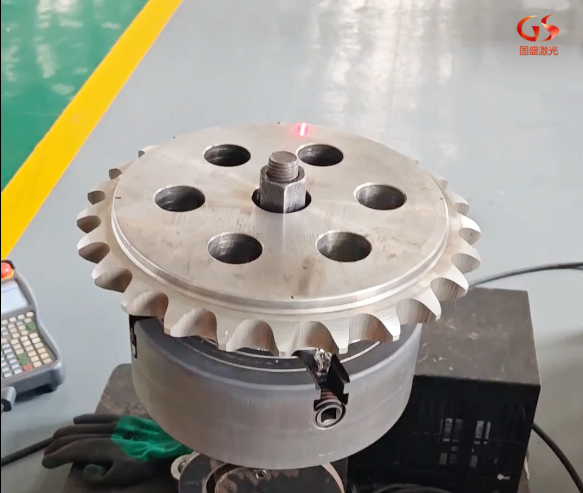
在工程机械的传动系统中,链轮是承受重载、冲击和磨粒磨损的核心部件。齿面一旦过度磨损,不仅导致传动精度下降、噪音增大,更可能引发整机停机,造成重大经济损失。传统热处理工艺在应对大型、精密、局部强化需求时,往往力不从心。
激光淬火技术的成熟应用,正在为这一行业难题提供全新解法——以极低的变形、极高的硬度和精准的局部强化,让链轮齿面寿命提升2至3倍。
一、链轮齿面的磨损困局
工程机械链轮的工作环境极为恶劣:矿山砂石、建筑工地重载冲击、农田泥浆磨粒……每一个工况都在持续消耗齿面材料。
传统链轮齿面强化主要依赖感应淬火、渗碳淬火和火焰淬火三种工艺。它们各有局限:
- 感应淬火:需为不同尺寸的链轮定制感应线圈,柔性差;且热影响区宽,变形量大,后续精加工成本高。
- 渗碳淬火:整体加热处理,大型链轮受炉膛尺寸限制;变形严重,齿面畸变大,研磨工时占比高。
- 火焰淬火:温度控制难度大,淬硬层不均,容易产生过热开裂,质量稳定性差。
更关键的是,传统工艺难以实现"齿面硬、齿芯韧"的理想梯度组织——要么整体变硬导致韧性不足,要么强化层深度不均留下早期失效隐患。
二、激光淬火:精准强化的技术破局
激光淬火利用高能量密度激光束快速扫描工件表面,使表层材料在极短时间内升至奥氏体化温度,随后依靠基体自身快速自冷实现马氏体相变硬化。整个过程加热速度可达每秒数千度,热影响区仅0.1至0.5毫米。
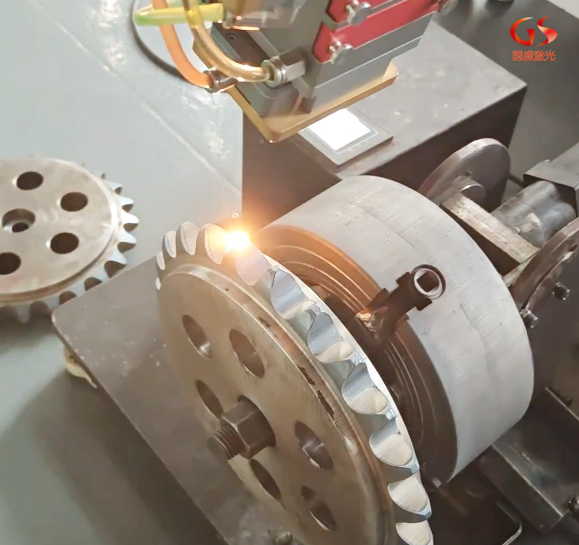
这一工艺特性带来了三个本质改变:
第一,变形极小。由于加热集中、冷却迅速,工件整体温升低,链轮变形量可控制在0.1毫米以内,仅为传统工艺的五分之一到十分之一。淬火后无需校直或精加工,直接装配使用。
第二,层深可控。硬化层深度可在0.4至1.2毫米范围内精确调节,由表及里硬度梯度平缓,既保证齿面高耐磨,又保留齿芯的韧性和抗冲击能力。
第三,局部精准。激光光斑可精准定位到齿面啮合区域、齿根等关键磨损部位,实现"哪里磨损强化哪里",无需整体处理,能耗和成本大幅降低。
三、四大核心价值
对于工程机械制造和维修企业而言,选择激光淬火意味着四项实实在在的收益:
硬度更高,寿命更长。激光淬火后齿面硬度可达HRC55至62,比常规感应淬火高出2至3个HRC单位;齿面耐磨性提升2至5倍,接触疲劳寿命提高1.5至3倍。在矿山掘锚机驱动链轮的实际工况中,激光强化件的耐磨表现约为未处理件的3倍。
变形更小,省工省料。淬硬后无需后续磨削加工,省去了传统工艺中占比不小的精加工工时。对于大型链轮,这一优势尤为突出——避免了因变形超差导致的废品率。
柔性更强,适配更广。无需为不同零件定制感应线圈,通过编程即可切换加工轨迹。无论是小批量多品种,还是超大型链轮,都能灵活应对,不受炉膛尺寸限制。
绿色高效,自动化程度高。激光淬火为自冷淬火,不需要水或油等淬火介质,无油烟、无废水。配合多轴机床或机器人,可实现全自动化作业,生产效率和质量稳定性远高于人工操作。
四、从链轮到更多工程机械件
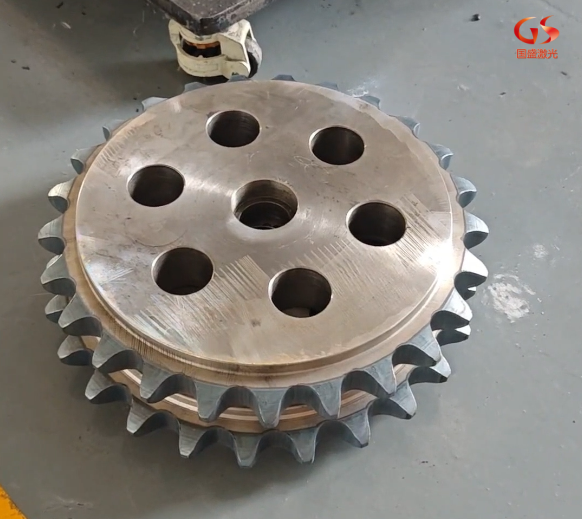
经过齿面强化处理的工业链轮
链轮只是激光淬火应用的一个缩影。在工程机械领域,这一技术已广泛覆盖更多关键部件:
- 齿轮与齿圈:风电增速箱、重型卡车驱动桥齿轮,精度等级不受淬火畸变影响。
- 液压缸与活塞杆:表面硬度均匀,耐腐蚀耐磨,修复后性能恢复如新。
- 导向套、轴套、曲轴轴颈:局部磨损部位精准修复,成本远低于更换新件。
- 犁铧、铲斗齿等农用与矿山刀具:刃口强化后耐磨寿命成倍提升。
从制造端的新品强化,到维修端的再制造修复,激光淬火正在成为工程机械表面强化的标准工艺选择。
五、选择激光淬火,选择更长寿命
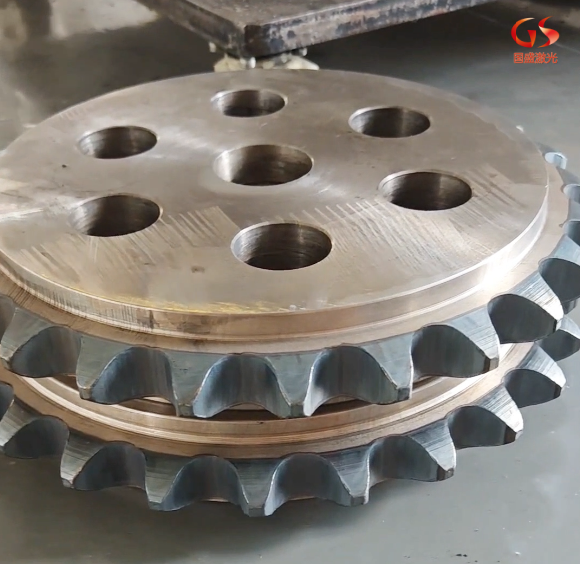
当链轮齿面不再因早期磨损而频繁更换,当大型齿轮不再因热处理变形而报废,当维修成本下降、设备开机率提升——技术选择的价值,最终都会转化为企业的经营效益。
国盛激光深耕激光表面强化领域,具备从工艺方案制定到设备集成、加工服务的完整能力。我们提供免费试样与工艺方案定制服务,快速响应,帮助客户验证激光淬火在自身产品上的效果。
如果您正在为链轮或其他工程机械件的磨损问题寻求更优解决方案,欢迎联系我们获取免费试样与技术方案。